KNOWLEDGE
ブログ
図面、加工、測定、品質管理の実務に役立つ記事をまとめました。
全 32 記事 · 2 / 4 ページ
M8
図面判読11 分
 Wikimedia Commons・Laserkop van Amada FO-4020NT 4kW・CC0
加工方法12 分
 Wikimedia Commons・Robotic Arm Polishing Guitars at Martin Guitar・CC BY 4.0
自動検査12 分
 Wikimedia Commons・High-tonnage press brake・CC BY-SA 4.0
加工方法12 分
 Wikimedia Commons・CNC Mill 1.jpg・CC BY-SA 4.0
加工方法13 分
M8×1.25-6Hを一文字ずつ読む
ねじの呼びは径だけではありません。ピッチと公差等級を読み、下穴径、ねじゲージ、相手部品との組み合わせを確認します。
続きを読むWikimedia Commons・Laserkop van Amada FO-4020NT 4kW・CC0
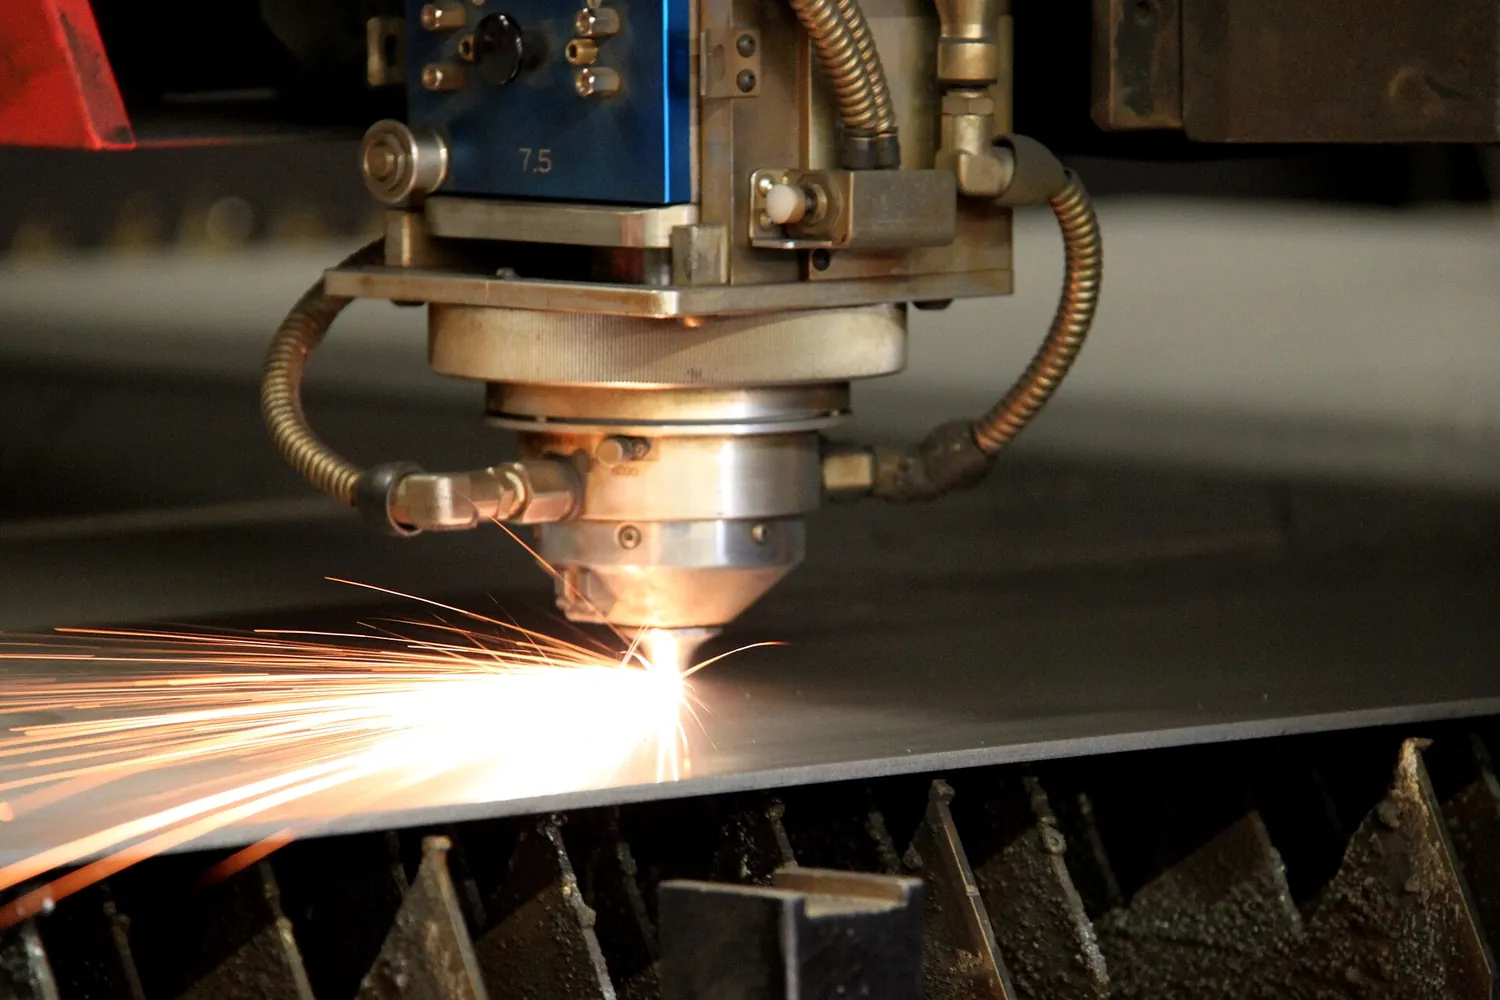
加工方法12 分
レーザー加工は材料との相性で決まる
出力を上げれば何でも切れるわけではありません。材料の吸収特性、波長、板厚、熱影響から、加工の可否と代替工法を考えます。
続きを読むWikimedia Commons・Robotic Arm Polishing Guitars at Martin Guitar・CC BY 4.0
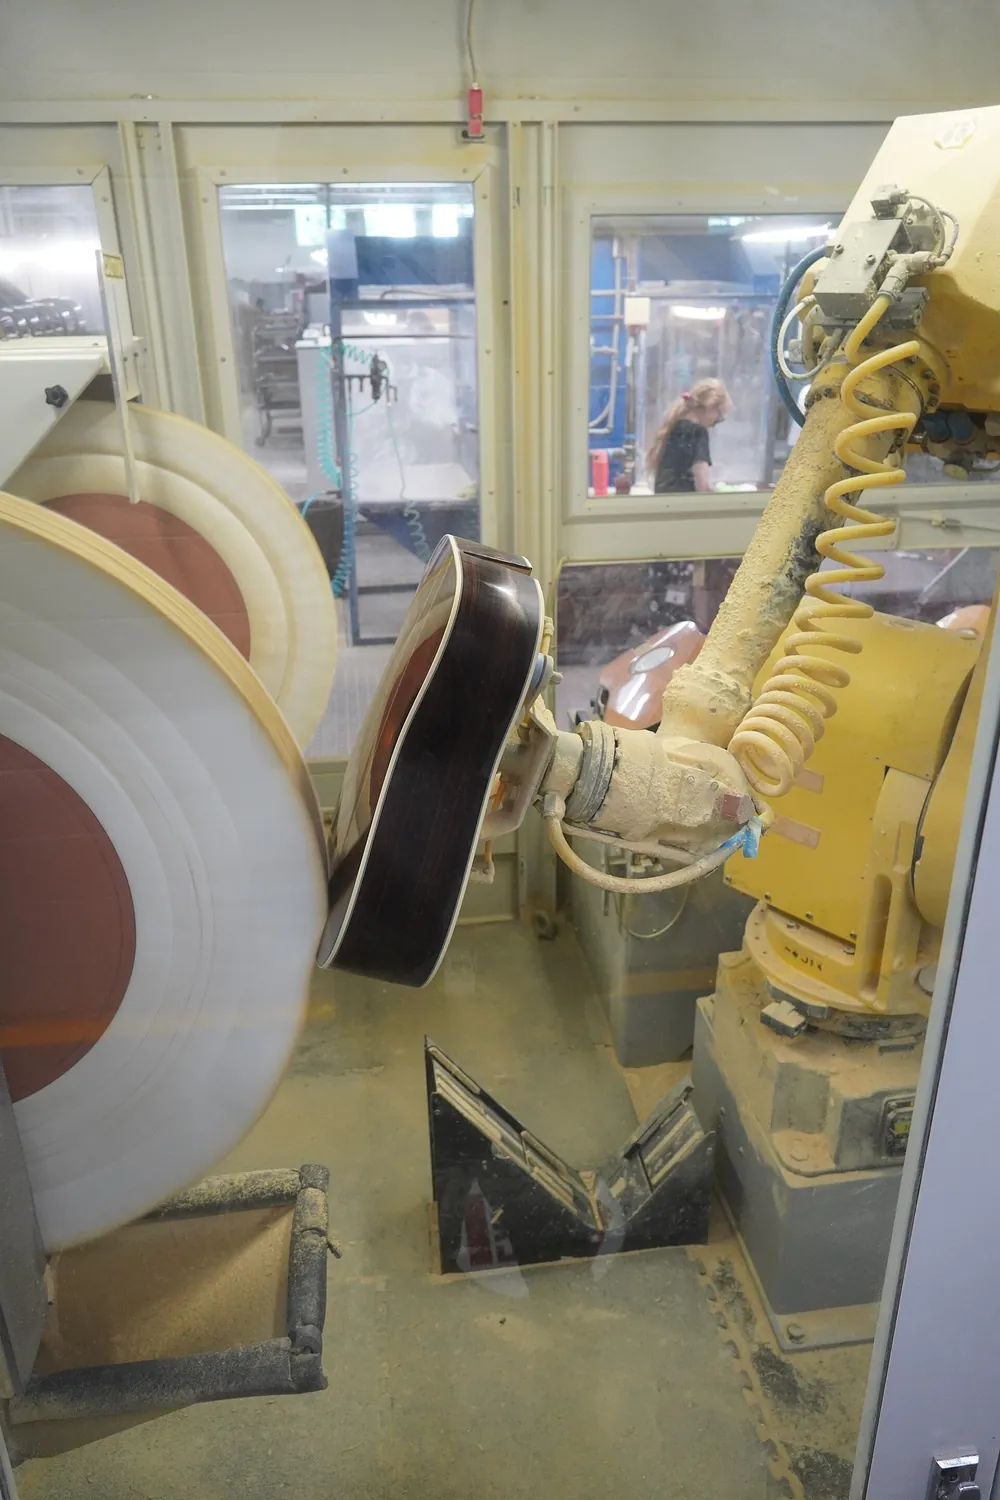
自動検査12 分
画像検査はアルゴリズムより先に撮像条件
画像に欠陥がはっきり写っていなければ、検出は安定しません。照明、レンズ、ワークの置き方を整え、判別できる画像を作ることから始めます。
続きを読む 材料12 分熱処理の指示は工程をどう変えるか
図面の短い熱処理指示が、加工順序や取り代、変形対策を左右します。硬さ、硬化深さ、処理方法を確認してから工程を組み立てます。
続きを読む 図面判読10 点寸法より先に表題欄を確認する
材質、版数、尺度、投影法は図面全体の読み方を決めます。見積りや加工を始める前に、表題欄で確認すべき項目を整理します。
続きを読むWikimedia Commons・High-tonnage press brake・CC BY-SA 4.0
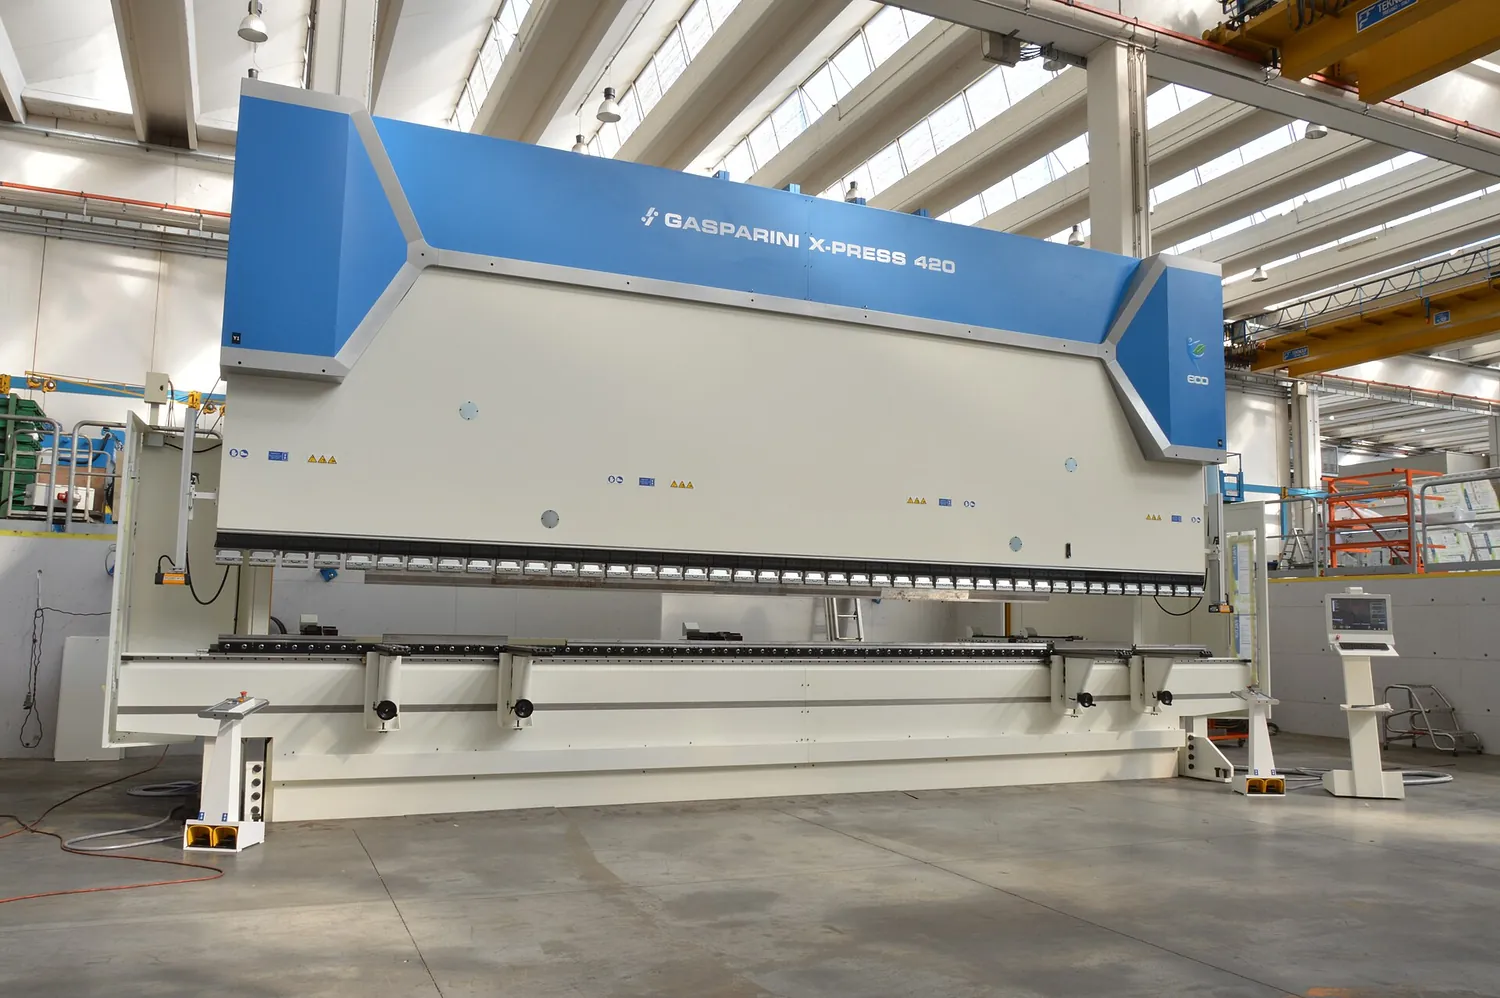
加工方法12 分
板金の展開寸法は曲げ代で決まる
完成品の辺長を足すだけでは、正しい展開寸法になりません。板厚、内側R、Kファクターから曲げ代を求め、切断前に誤差を防ぎます。
続きを読む Cpk 品質管理12 分Cp・Cpk・Ppkをどう使い分けるか
工程能力指数は、測定と工程が安定して初めて意味を持ちます。ばらつきと中心ずれの違いを押さえ、見かけ上よい数値に惑わされない読み方を整理します。
続きを読むWikimedia Commons・CNC Mill 1.jpg・CC BY-SA 4.0
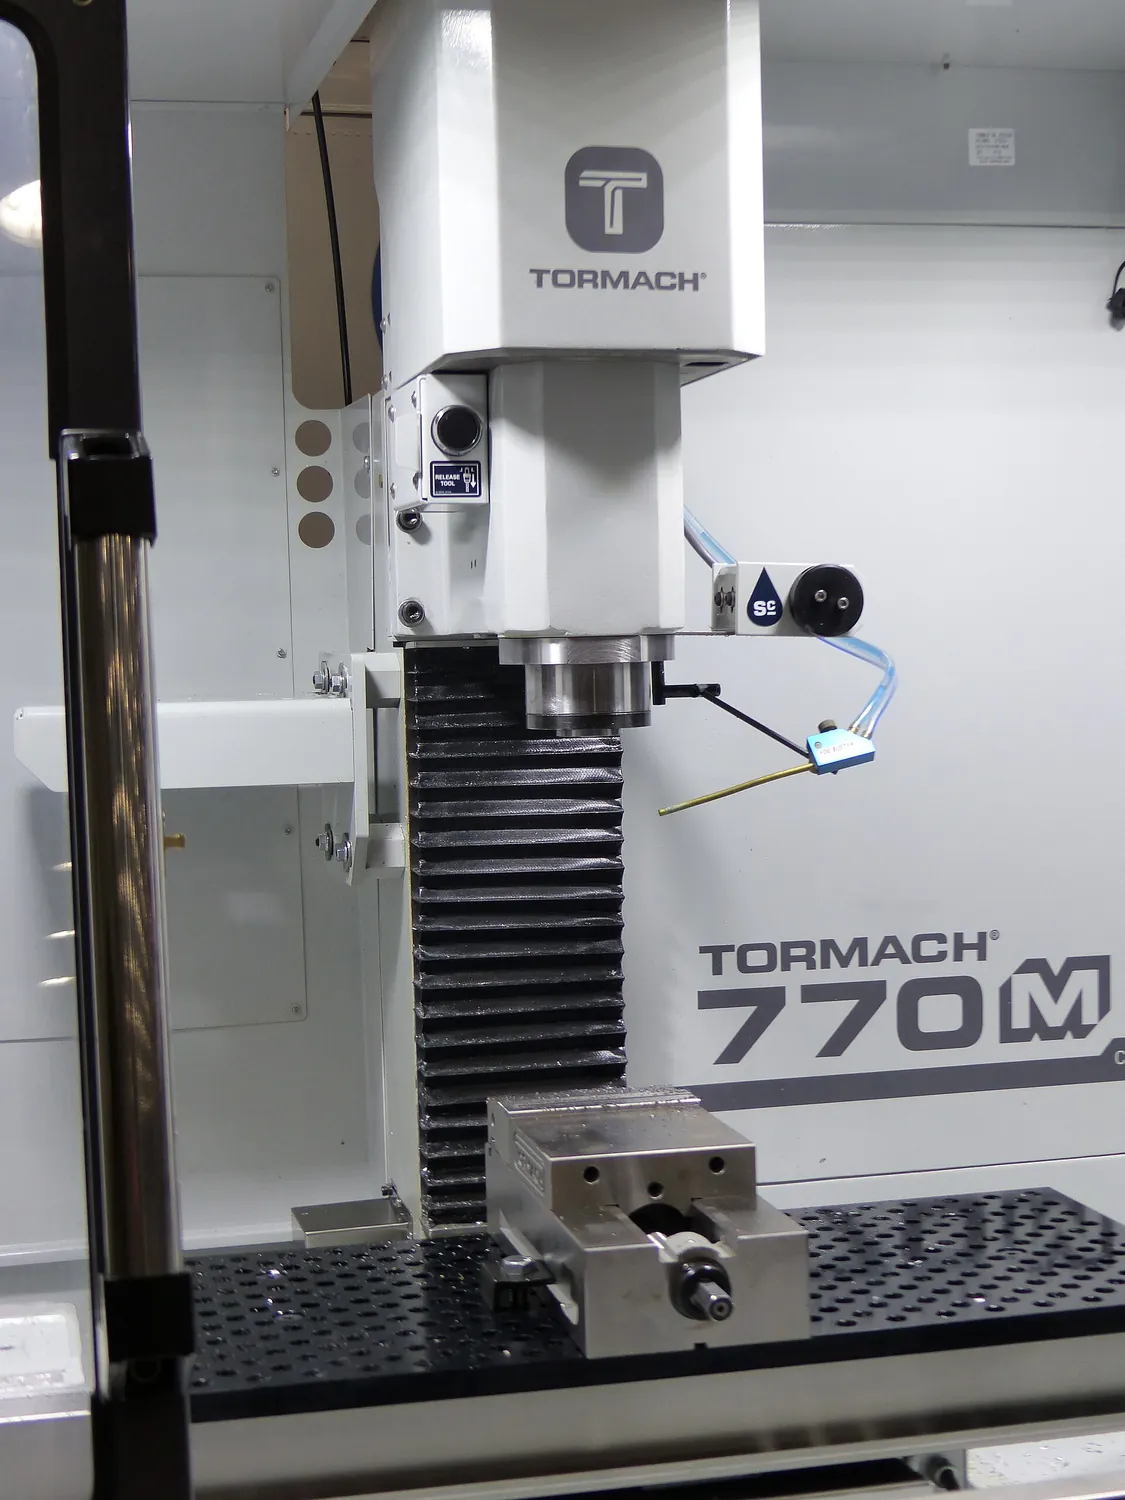
加工方法13 分
切削条件は何を基準に決めるか
カタログの回転数と送りは出発点にすぎません。工具寿命、加工時間、面品位、機械剛性のどれを優先するかで、適切な条件は変わります。
続きを読む ⌀ 加工方法12 分工具の選び方と交換時期の見極め方
工具の材種や形状は、加工時間、面品位、不良率に影響します。材料と加工条件に合わせて選び、摩耗の兆候から交換時期を判断します。
続きを読む