加工方法読了時間 12 分
板金の展開寸法は曲げ代で決まる
完成品の辺長を足すだけでは、正しい展開寸法になりません。板厚、内側R、Kファクターから曲げ代を求め、切断前に誤差を防ぎます。
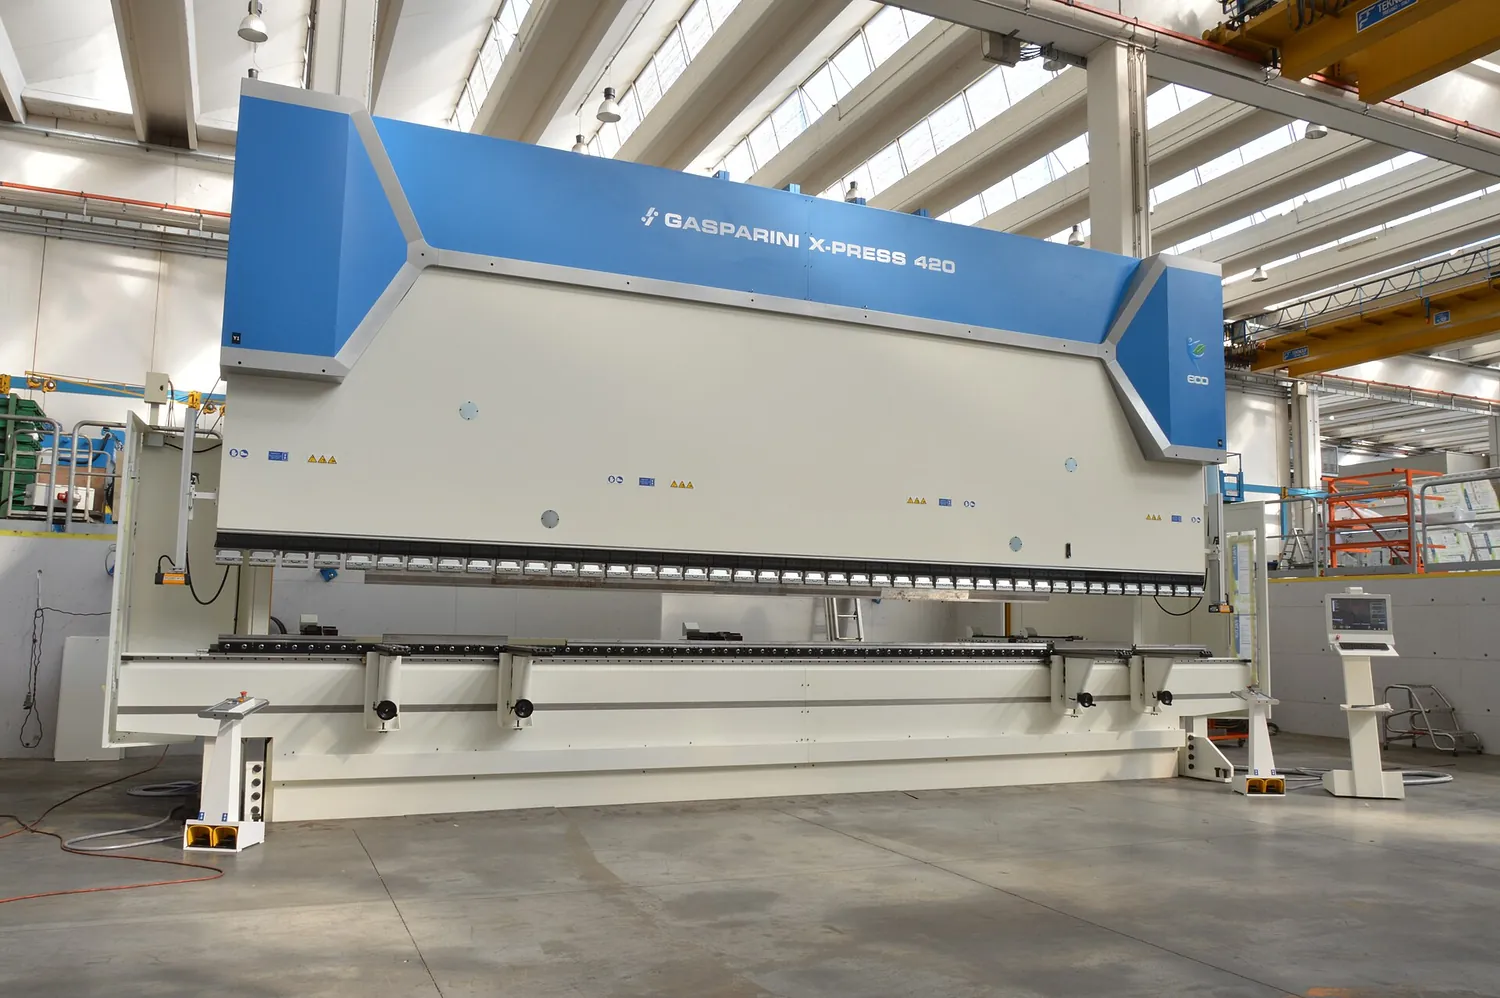 Wikimedia Commons・High-tonnage press brake・CC BY-SA 4.0
01展開寸法の計算
板を曲げると外側は伸び、内側は縮みます。その間に長さがほぼ変わらない中立軸があり、展開寸法はその長さから求めます。中立軸は板厚の中央とは限らないため、完成後の辺長を足すだけでは下料寸法になりません。
| 用語 | 記号 | 意味 |
|---|---|---|
| 板厚 | T | 材料の厚さ |
| 内 R | R | 曲げ内側の隅の半径 |
| 曲げ角度 | A | 何度曲げたか(挟角ではない) |
| K ファクタ | K | 中立軸位置 ÷ 板厚。0〜0.5 の範囲 |
| 曲げ代 | BA | 曲げ部における中立軸の弧長 |
| 曲げ引き | BD | 外側寸法を足したあとに引く量 |
2 つの計算方法
- 曲げ代法。展開長 = 2 つの平坦部の長さ + BA。ここで BA = A × (π/180) × (R + K×T)。
- 曲げ引き法。展開長 = 2 つの外側寸法 − BD。外側寸法は直接測れるので、現場では引き法のほうがよく使われます。
02内側Rの決め方
エアベンディングの内側Rは、ダイの開き幅、材料、工具条件に強く左右されます。図面に書いたRだけで決まるわけではないため、下料前に保有工具で実現できるか確認します。
| 材料 | 最小内 R(板厚比) | 問うこと |
|---|---|---|
| 軟アルミ 1050 / 3003 | 0.5 T ~ 1 T | 延性が高い |
| アルミ 5052 | 1 T ~ 2 T | 板金でよく使うアルミ |
| アルミ 6061-T6 | 2 T ~ 4 T | 硬く、割れやすい |
| 軟鋼 SPCC | 0.5 T ~ 1 T | いちばん曲げやすい |
| ステンレス SUS304 | 1 T ~ 2 T | スプリングバックが大きい |
| 高張力鋼 | 2 T 以上 | 材種記号による |
スプリングバック
プレスの荷重を抜くと材料はスプリングバックします。量は材料強度、板厚、R、加工方法で変わるため、一律の過曲げ角ではなく、試し曲げや実績のある曲げ表で補正します。
03穴と曲げの距離
| 項目 | 推奨最小値 | 守らないと |
|---|---|---|
| 穴から曲げ線まで | 2.5 T + R | 穴が楕円に引っ張られる |
| 曲げフランジの最短長さ | 4 T(R 込み) | 掴めず、曲げられない |
| 曲げと曲げの間 | 6 T | 金型が干渉する |
| 切欠きの幅 | 1.5 T | 裂ける |
| スリットの深さ | 5 T | 縁が変形する |
曲げ線の端部と加工順序も確認します。逃げがなければ端部が裂け、順序が悪ければ先に曲げたフランジが次の工具に当たります。どちらも図面検討時に防げます。
04図面に必要な指示
- 板厚と材種記号(SPCC-SD のような表面状態を含む)。
- 展開図または展開長、客先から支給がなければ自社で計算し、K ファクタは自分の機械に合わせる。
- 曲げ線と曲げ方向(上曲げ/下曲げ)。角度と内 R も併記するのが望ましい。
- 穴位置の基準、曲げ後のどの面から測るか。
- バリ取りと表面処理の要求、および寸法が処理前か処理後か。