加工方法読了時間 13 分
切削条件は何を基準に決めるか
カタログの回転数と送りは出発点にすぎません。工具寿命、加工時間、面品位、機械剛性のどれを優先するかで、適切な条件は変わります。
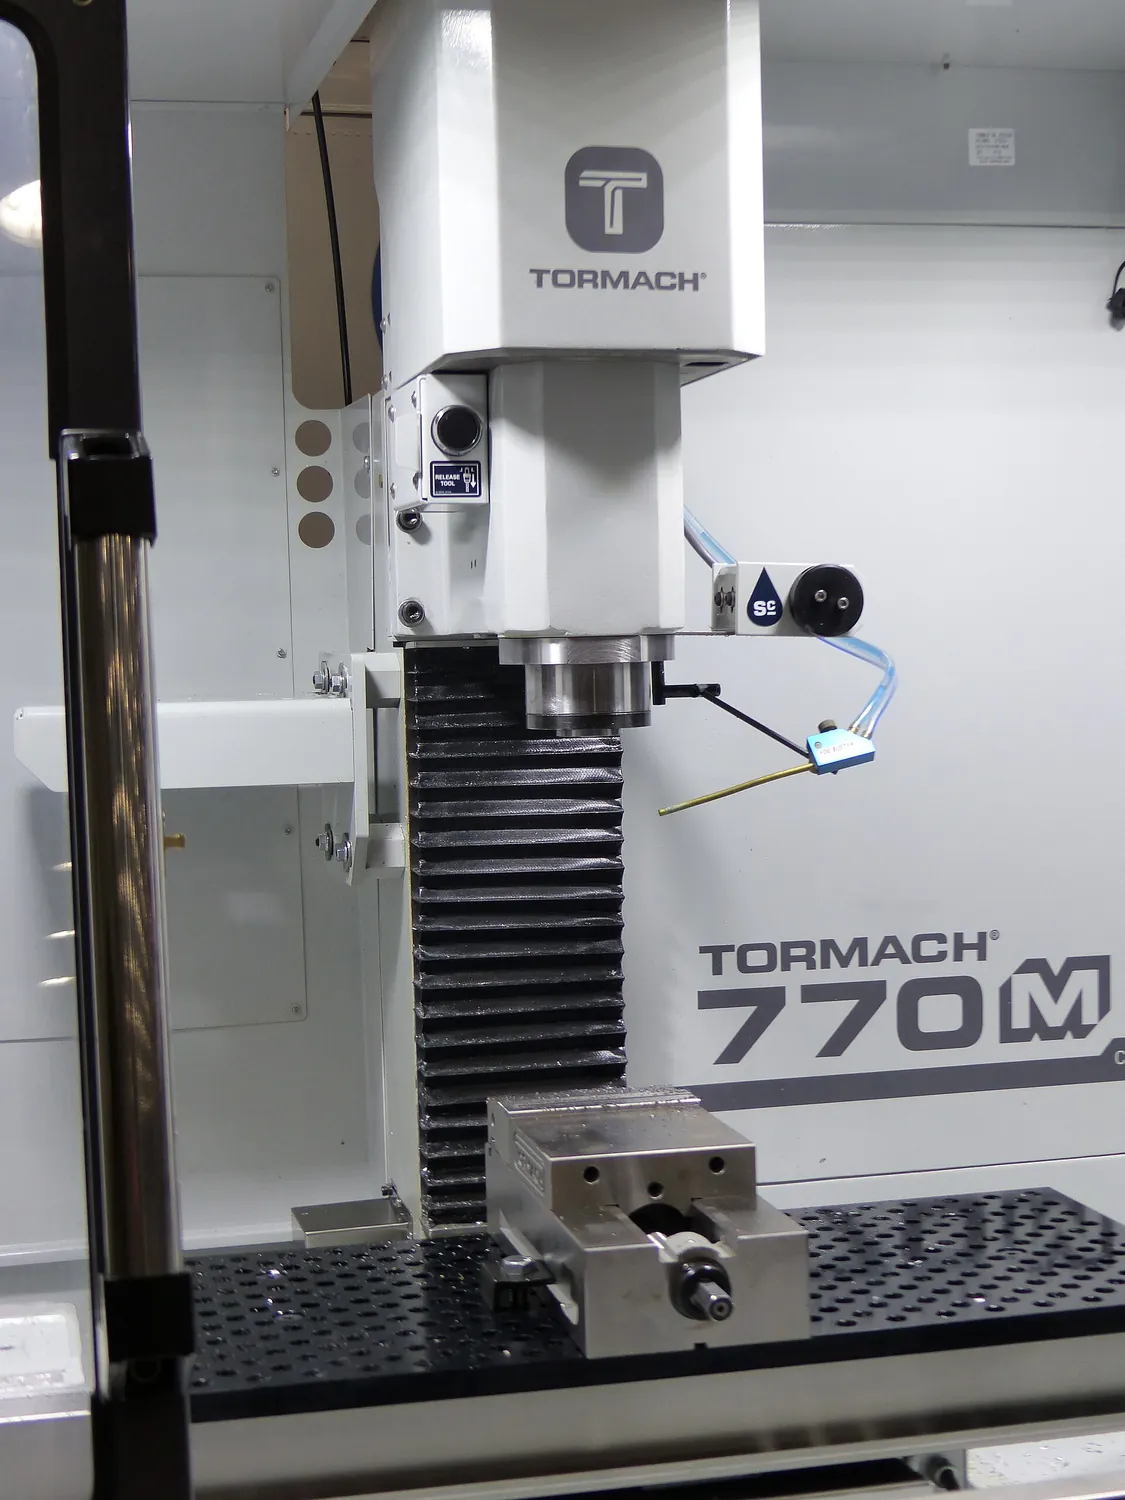 Wikimedia Commons・CNC Mill 1.jpg・CC BY-SA 4.0
01速度・送り・切込み
| パラメータ | 記号 | 式 | 何を決めるか |
|---|---|---|---|
| 切削速度 | Vc (m/min) | Vc = π × D × n ÷ 1000 | 道具寿命、切削温度 |
| 主軸回転数 | n (rpm) | n = Vc × 1000 ÷ (π × D) | Vc から逆算 |
| 1 刃送り | fz (mm/tooth) | fz = Vf ÷ (n × z) | 切りくず厚さ、面粗さ、切りくず処理 |
| 送り速度 | Vf (mm/min) | Vf = fz × z × n | 実際に機械へ与える値 |
| 軸方向切込み | ap (mm) | — | 能率、軸方向の力 |
| 半径方向切込み | ae (mm) | — | 半径方向の力、振動、接触角 |
加工能率の目安には除去体積 MRR = ap × ae × Vf ÷ 1000(cm³/min)を使えます。ただし、深くゆっくり削る場合と浅く速く削る場合では、MRR が同じでも工具負荷や切りくず排出、ワークのたわみは異なります。
02切削速度と工具寿命
工具寿命と切削速度の関係は、テイラーの式 Vc × Tⁿ = C で表せます。速度を上げれば寿命は短くなりますが、係数は工具と被削材で変わります。万能の数値としてではなく、試加工の目安として使います。
| 材料 | 超硬エンドミルの Vc (m/min) | 備考 |
|---|---|---|
| アルミ 6061 | 300 ~ 1000 | 構成刃先を嫌うので、むしろ高速に |
| 低炭素鋼 S45C | 120 ~ 200 | もっとも一般的な基準 |
| ステンレス SUS304 | 80 ~ 140 | 加工硬化が激しく、切込みを浅くしてはいけない |
| 鋳鉄 FC250 | 100 ~ 180 | 切りくずは切れるが摩耗性が強い |
| チタン Ti-6Al-4V | 30 ~ 60 | 熱伝導が悪く、熱が刃先に残る |
| 焼入れ鋼 HRC50+ | 50 ~ 120 | CBN またはセラミック道具が必要 |
031刃当たり送り
送りを小さくしすぎると、切りくずが十分な厚さにならず、刃先が材料をこするだけになることがあります。発熱や摩耗、面品位の悪化を避けるには、仕上げだけでなく最小切りくず厚さも考えます。
- 下限。fz は刃先丸み(一般に 0.02〜0.05 mm)を下回らないこと。
- 上限。道具強度、機械出力、要求される面粗さで決まります。
- 面粗さ。旋削では理論値が Rz ≈ f² ÷ (8 × ノーズ R) なので、ノーズ R を大きくすれば同じ送りでも良い面が得られます。
切りくずの薄化
径方向の切込みが小さいと、実際の切りくず厚さは設定した1刃当たり送りより薄くなります。高速ミーリングでは、このチップシンニングを見込んで送りを調整します。
04切込みとびびり
| 打ち手 | ap | ae | 向く場面 |
|---|---|---|---|
| 一般的なフライス | 小(0.5〜2 mm) | 大(0.5〜1 D) | 機械剛性が並、荒加工 |
| 高速加工 HSM | 大(1〜2 D) | 小(D の 5〜10%) | 剛性の高い機械、深いポケット、硬材 |
| トロコイド | 大 | 小さく、経路は円弧を描く | 溝加工。全周接触を避ける |
びびりは切削系の安定性の問題です。回転数、切込み、工具の突出し、固定方法を変えると収まることがあり、すべての条件を単に下げればよいわけではありません。
05カタログ値の調整
- カタログの条件は十分な機械剛性を前提にしています。古い機械、長いホルダ、薄肉ワークでは、実際に使える条件は大きく下げざるをえません。
- クーラントが合っていない。同じ道具でも乾式・エアブロー・水溶性で Vc の上限はまったく違います。断続切削で被膜によっては、クーラントをかけると熱衝撃で欠けることもあります。
- 突き出し量が無視されている。道具の突き出しが 2 倍になれば、たわみはおよそ 8 倍(3 乗の関係)になります。
- ワークの掴み方。バイスで問題なく回る条件でも、真空チャックではワークを押し飛ばすことがあります。