加工方法読了時間 12 分
レーザー加工は材料との相性で決まる
出力を上げれば何でも切れるわけではありません。材料の吸収特性、波長、板厚、熱影響から、加工の可否と代替工法を考えます。
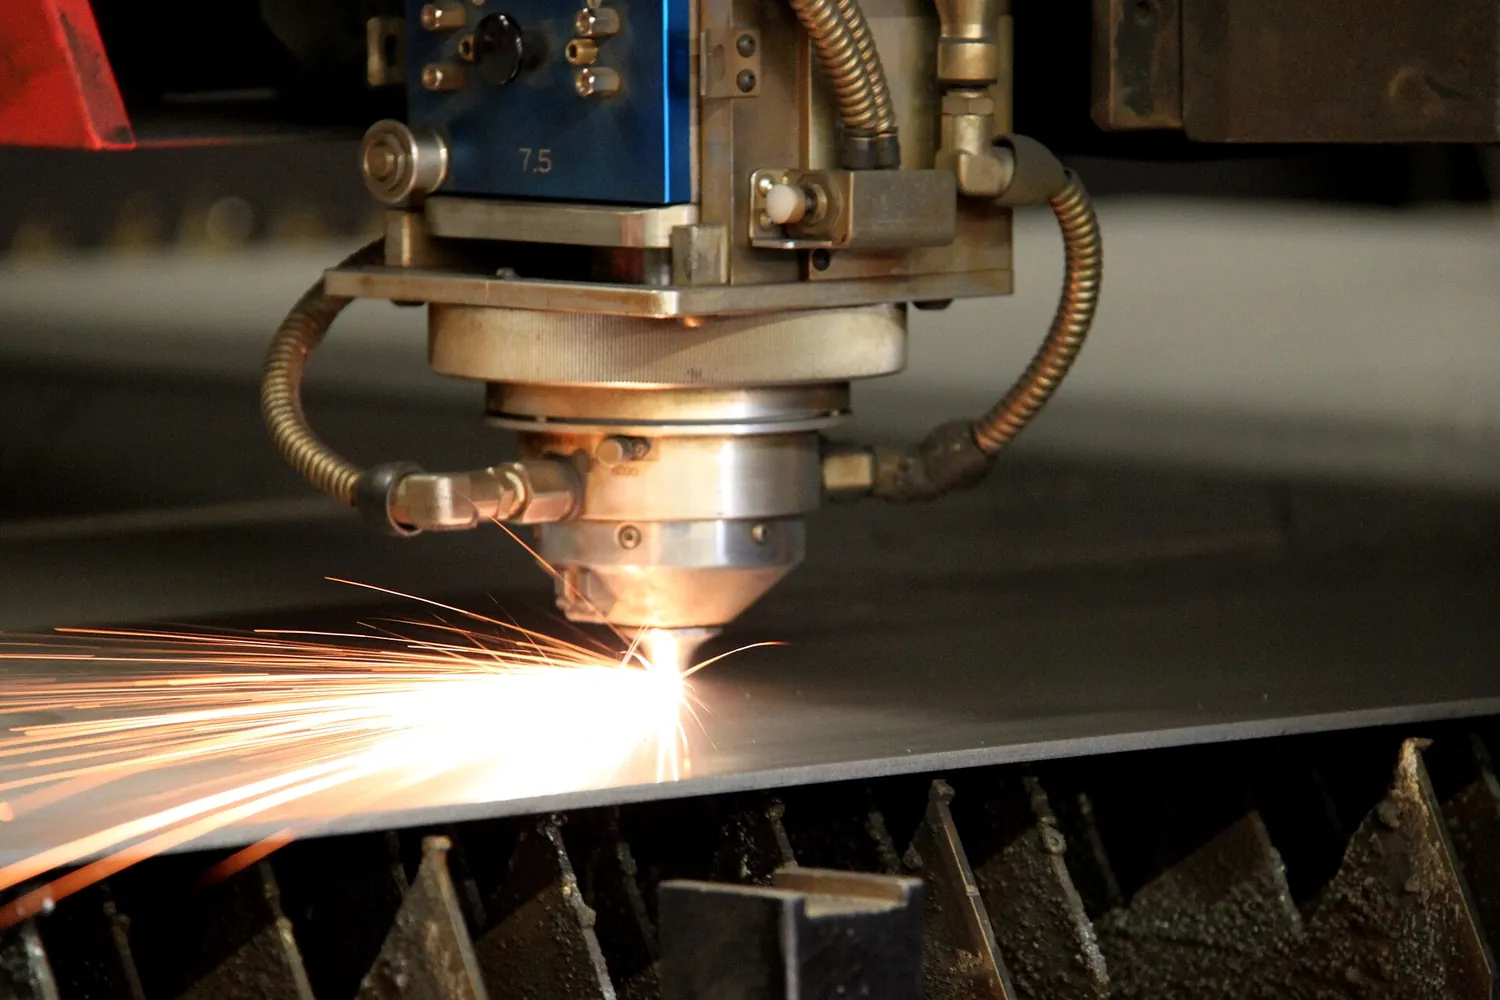 Wikimedia Commons・Laserkop van Amada FO-4020NT 4kW・CC0
01レーザー方式の選択
| 種類 | 波長 | 得意 | 不得意 |
|---|---|---|---|
| ファイバー | 約 1.06 μm | 金属:炭素鋼、ステンレス、アルミ、銅、真鍮 | 多くの樹脂、木材、ガラス |
| CO₂ | 10.6 μm | 非金属:アクリル、木材、革、布、紙 | 高反射の金属 |
| UV | 355 nm | 冷加工:フィルム、ガラス、セラミック、微細樹脂 | 厚物の切断 |
レーザーの波長によって、材料の吸収率は変わります。金属にはファイバーレーザー、有機材料にはCO₂レーザーがよく使われます。銅など反射率の高い材料は、出力だけで判断せず、機械の対応条件を確認します。
02切断品質の判定
- カーフ幅。ネスティング間隔と仕上がり寸法に影響し、プログラムで補正が必要です。
- テーパ。厚板では上下でカーフが違い、公差に織り込む必要があります。
- ドロス。下縁に残る溶融物で、後処理が要ります。
- ストリエーション。切断面の縞模様で、速度とガス圧が合っているかを表します。
- 熱影響部。組織が変化した領域で、その後の曲げや溶接に影響します。
| アシストガス | はたらき | 向く対象 | 切断面 |
|---|---|---|---|
| 酸素 | 発熱酸化で燃焼を助ける | 炭素鋼の中厚板 | 酸化層あり。溶接前に除去が必要 |
| 窒素 | 溶融物を吹き飛ばし酸化を遮断 | ステンレス、アルミ | 酸化なし。そのまま溶接可 |
| エア | もっとも安価 | 薄板、要求の低い部品 | わずかに酸化 |
03読めるマーキング
マーキングの目的は、加工直後だけでなく後工程でも読めることです。トレーサビリティ用のDataMatrixでは、実際の材質と仕上げで読取性を確認します。直接刻印の評価にはISO/IEC 29158が使われます。
| 指標 | 見るところ |
|---|---|
| Cell Contrast | セルと背景のコントラスト |
| Cell Modulation | 各セルの明るさが揃っているか |
| Fixed Pattern Damage | 位置検出パターンが欠けていないか |
| Axial Non-uniformity | コードの縦横比が歪んでいないか |
| Grid Non-uniformity | 格子位置がずれていないか |
材料ごとのマーキング機構
- アニール。加熱で表面を酸化変色させ、材料は除去しません。ステンレスやチタンに向き、表面の平滑さと耐食性を保てるため医療機器でよく使われます。
- 彫刻。材料を溶かして気化させ、溝を作ります。コントラストは高いが表面は損なわれます。
- 発泡。樹脂が熱で気泡を生じ、明るい色の印になります。
- 炭化。有機材料が熱で炭化して濃い色になります。木材や革に向きます。
04図面で確認する指示
レーザー加工の条件を左右する図面の指示には、次のようなものがあります。
- 板厚と材種が機種・出力・ガスを決めます。
- 最小内 R。レーザー切断の内角には最小半径(おおむねカーフ幅)があり、図面に尖った角が描かれていても実際には作れません。
- 穴径と板厚の比。一般に穴径は板厚以上が必要で、それ未満だときれいに抜けません。
- 切断面の粗さやドロスの要求。図面に Ra 値があれば二次加工が要ることもあります。
- 刻印の内容・文字高さ・位置。連番の規則やバーコードの要否を含みます。