測定の基礎読了時間 13 分
分解能と測定能力は別の話
表示が0.001 mm刻みでも、±0.01 mmの公差を確実に判定できるとは限りません。分解能、繰返し性、不確かさを分けて考えます。
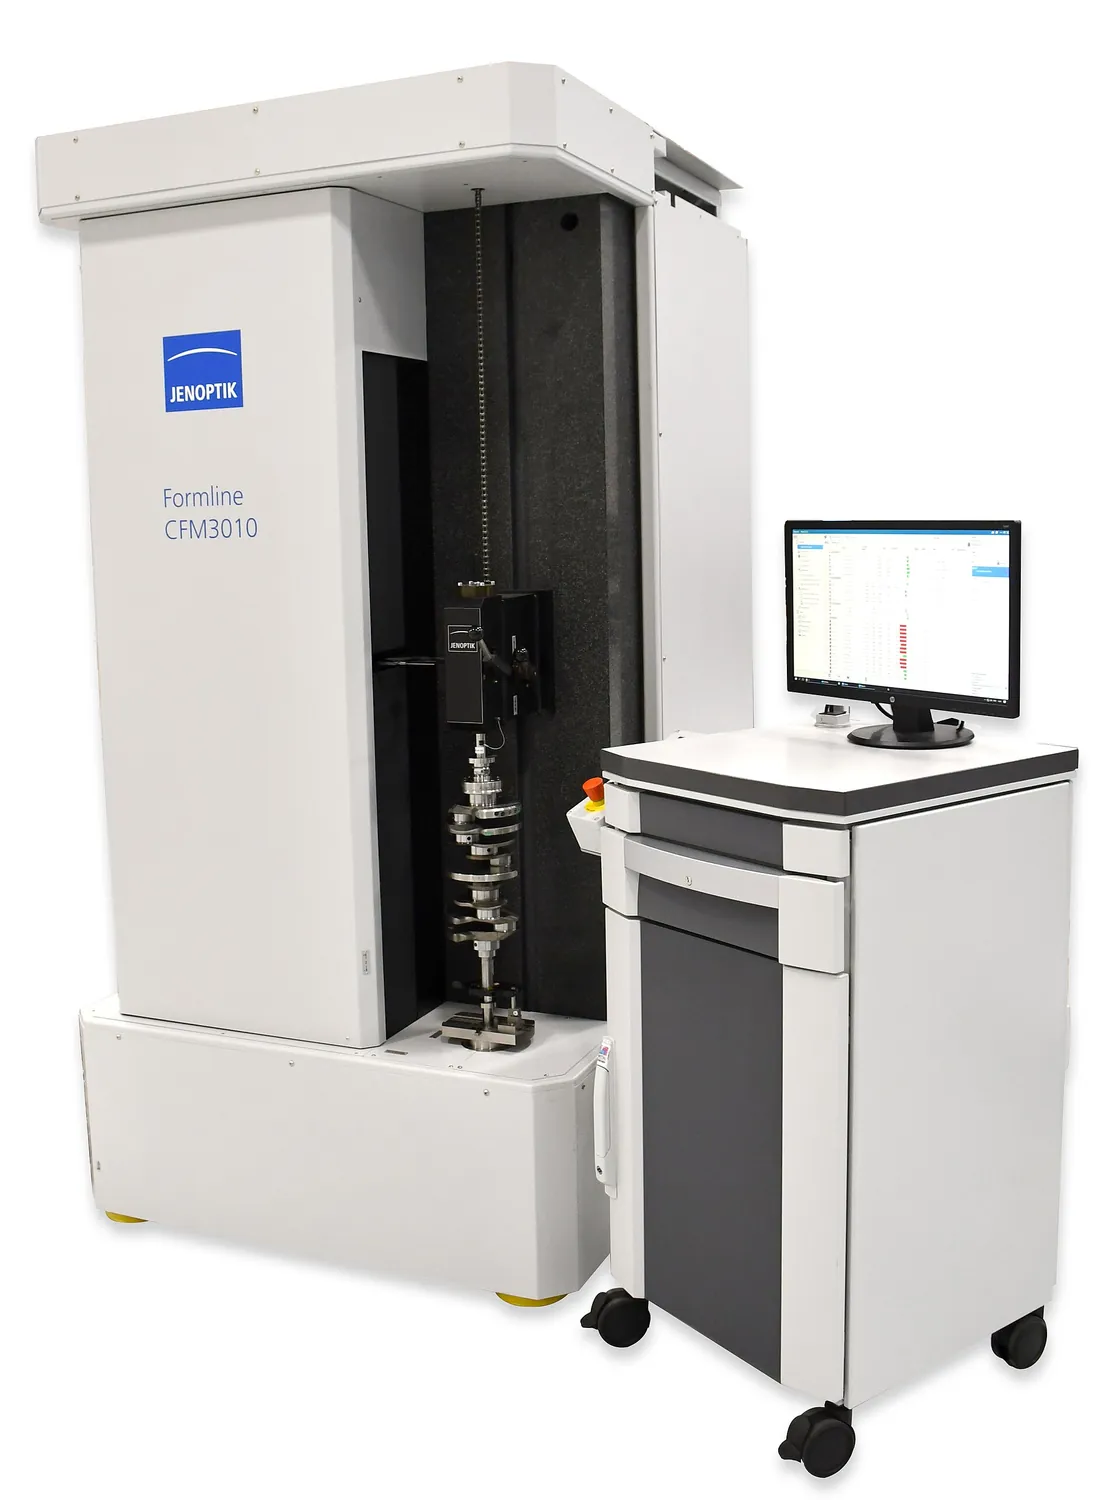 Wikimedia Commons・Example of a Cylindrical Coordinate Measuring Machine・CC BY-SA 4.0
01測定で混同しやすい四つの用語
| 用語 | 定義 | 平たく言うと |
|---|---|---|
| 分解能 | 表示できる最小の刻み | 画面が 1 目盛動くといくつか |
| 正確さ | 測定値が真値にどれだけ近いか | 系統的にずれていないか |
| 精密さ/繰返し性 | 同条件で繰り返したときのばらつき | 10 回測って揃うか |
| 不確かさ | 信頼できる区間を数値で表したもの | この数字はどこまで信じられるか |
デジタルノギスの表示が0.01 mm刻みでも、測定力、当て方、温度、作業者によるばらつきは残ります。限界値に近い結果を判定するときは、表示桁数ではなく測定の不確かさを公差と比べます。
アッベの原理
アッベの原理では、測定軸と読み取りの基準を同一直線上に置くことが望まれます。ノギスは目盛と測定面が離れているため、ジョーの傾きが誤差になります。マイクロメータではこの影響を抑えやすいものの、測定対象に合うかは別途確認します。
02GR&Rで分かること
ゲージR&Rは、同じ作業者の繰返しによるばらつきと、作業者間の差を分けて調べます。部品の本当の違いを、測定のばらつきから区別できるかを見るための方法です。
| %GR&R | 判定 | 処置 |
|---|---|---|
| < 10% | 許容できる | 工程管理に使える |
| 10% ~ 30% | 条件付き合格 | 用途の重要度と改善コストで判断 |
| > 30% | 不合格 | 測定システムの改善が必要 |
03測定器と対象の組み合わせ
| 測定器 | 代表的な分解能 | 代表的な不確かさ | 向く対象 |
|---|---|---|---|
| ノギス | 0.02 / 0.01 mm | ±0.03 mm | 現場での素早い確認、粗い公差 |
| 外側マイクロメータ | 0.001 mm | ±0.004 mm | 外径、板厚、IT7 以上 |
| てこ式ダイヤルゲージ | 0.001 mm | ±0.003 mm(比較測定) | 振れ、平行度、芯出し |
| ブロックゲージ(0 級) | — | ±0.1 μm 級 | 校正の基準 |
| 投影機/画像測定機 | 0.001 mm | ±0.002 mm | 2 次元輪郭、多数の寸法を一度に |
| 三次元測定機 CMM | 0.0001 mm | MPE は機種による | 3 次元形体、幾何公差 |
| 真円度測定機 | 0.01 μm | サブミクロン | 真円度、円筒度 |
接触式と非接触式
- 接触式は表面の色や光沢の影響を受けず、トレーサビリティも成熟しています。ただし 1 点ずつ触れる必要があるため複雑な輪郭は遅く、薄物や軟質品は測定力でたわみます。
- 画像式は一度に数百の寸法を取得でき、板物やプレス品に向きます。ただし高さ情報は取れず、エッジ判定は表面状態と照明に左右されます。
- レーザ/共焦点は深穴や高コントラスト面にも届きますが、急斜面や透明材では値が乱れます。
04温度の影響
寸法測定では20 ℃を基準温度に用いるのが一般的です。材料ごとに熱膨張率が異なるため、長いアルミ部品は室温の差でも無視できない寸法変化が起こります。公差が厳しい場合は温度も記録します。
| 材料 | 線膨張係数 (μm/m·K) | 500 mm 品が 8 °C 上昇したときの変化 |
|---|---|---|
| 炭素鋼 | 11.7 | 47 μm |
| ステンレス 304 | 17.3 | 69 μm |
| アルミ合金 | 23.1 | 92 μm |
| 黄銅 | 19.0 | 76 μm |
| 鋳鉄 | 10.5 | 42 μm |
05測定方法の選び方
- まず形体。2 次元の輪郭か、3 次元の形体か。データムの要る幾何公差はあるか。
- 次に公差幅。測定ばらつきを公差幅の 10 分の 1 未満に収めることを目標にします。
- そして生産量。抜取か全数か。1 日何個か。タクトはどれだけか。
- 最後にトレーサビリティ。客先は検査成績書を求めるか、校正証明書は要るか。
測定方法は特性と生産形態に合わせます。複雑な三次元形状にはCMM、量産の二次元検査には画像測定が向く場合があります。ノギスやマイクロメータも、公差に対して不確かさが十分小さければ有効です。