機械要素読了時間 13 分
歯車図面の諸元表を読む
歯車の輪郭だけでは、相手の歯車とかみ合うか判断できません。モジュール、歯数、圧力角、精度等級を諸元表から順に確認します。
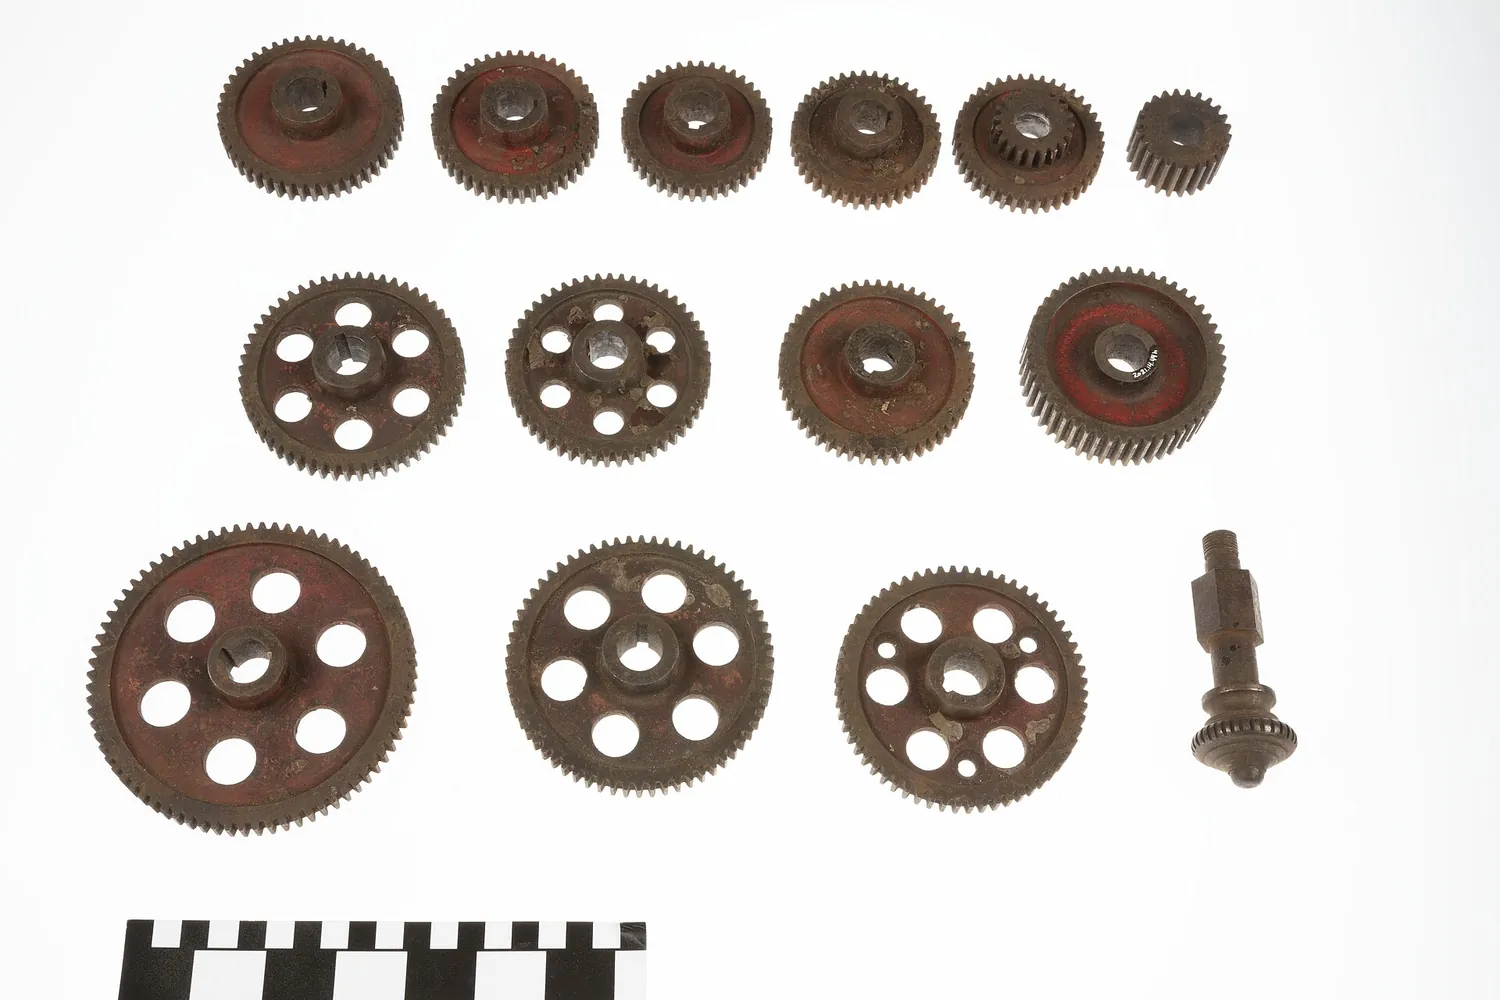 Wikimedia Commons・One Knobbed Gear Shaft and Thirteen Spur Gears・Public domain
01歯形を簡略表示する理由
歯車図の輪郭は簡略表示で、歯形そのものを正確に描いたものではありません。歯先円、ピッチ円、歯底円は位置関係を示し、歯車の仕様はモジュール、歯数、圧力角などの諸元表で決まります。
02諸元表の読み方
| パラメータ | 記号 | 意味 |
|---|---|---|
| モジュール | m | 基準円直径 ÷ 歯数。歯の大きさを決める |
| 歯数 | z | 1 回転あたりの歯の数 |
| 圧力角 | α | インボリュートの基準角。標準は 20° |
| 歯形 | — | 並歯か低歯か。歯末のたけ係数を決める |
| 転位係数 | x | 基準円に対する道具の移動量 |
| 基準円直径 | d | d = m × z |
| 歯先円直径 | da | 標準平歯車で da = m(z + 2) |
| 歯底円直径 | df | 標準平歯車で df = m(z − 2.5) |
| またぎ歯厚/オーバーピン | W / M | 実際に受入判定する寸法 |
| 精度等級 | — | ISO 1328 の 6 級、7 級など |
03中心距離と減速比
標準歯車の組では、中心距離は a = m(z₁ + z₂) / 2、歯数比は i = z₂ / z₁ で求められます。機構側で中心距離が決まっている場合は、モジュール、歯数、転位を合わせて検討します。
転位歯車
転位は、工具と歯車素材の相対位置を変えて歯形を調整します。中心距離への対応、小歯数での切下げ防止、歯元強度の配分などが目的です。転位係数があれば標準歯車の寸法をそのまま使えません。
04歯厚の測定
ピッチ円上の歯厚を通常のノギスで直接つかむことはできません。実務ではまたぎ歯厚、オーバーピン、弦歯厚など、指定された方法で間接的に測ります。
| 方法 | 何を測るか | 向く対象 | 限界 |
|---|---|---|---|
| またぎ歯厚 W | k 枚の歯をまたいだ 2 平面の距離 | 平歯車、はすば歯車 | 歯幅と歯数が足りていること |
| オーバーピン M | 2 本のピンを入れた外側距離 | 少歯数、内歯車 | 対応する径のピンが要る |
| 歯厚ノギス | 指定した歯たけ位置の弦歯厚 | 現場での素早い確認 | 歯先円の誤差に影響される |
05精度等級と歯面誤差
ISO 1328の精度等級は、複数の歯形・歯すじなどの誤差に関わります。等級の数字だけで合否を決めず、図面が指定する特性と測定方法を確認します。
- 歯形誤差 fα。実際の歯面が理論インボリュートからどれだけ外れているか。
- 歯すじ誤差 fβ。歯幅方向の傾きやクラウニングのずれ。
- 単一ピッチ誤差 fp と累積ピッチ誤差 Fp:歯が正しい位置にあるかどうか。
- 半径方向の振れ Fr。歯車全体の軸心に対する偏心。
精度等級を厳しくすると、加工と検査の管理が増え、熱処理後の仕上げが必要になる場合もあります。伝達機構に必要な性能と費用を照らして決めます。
熱処理による変形
熱処理後には歯面が変形することがあります。高精度の浸炭歯車では、歯切り、熱処理、歯車研削までを工程に含める場合があります。見積り時点でその費用を確認します。