加工方法読了時間 15 分
見積りの前に加工方法を決める
同じ形でも、切削、プレス、成形では費用が大きく変わります。材質、公差、仕上げ、生産数量を図面から読み取り、工程を選びます。
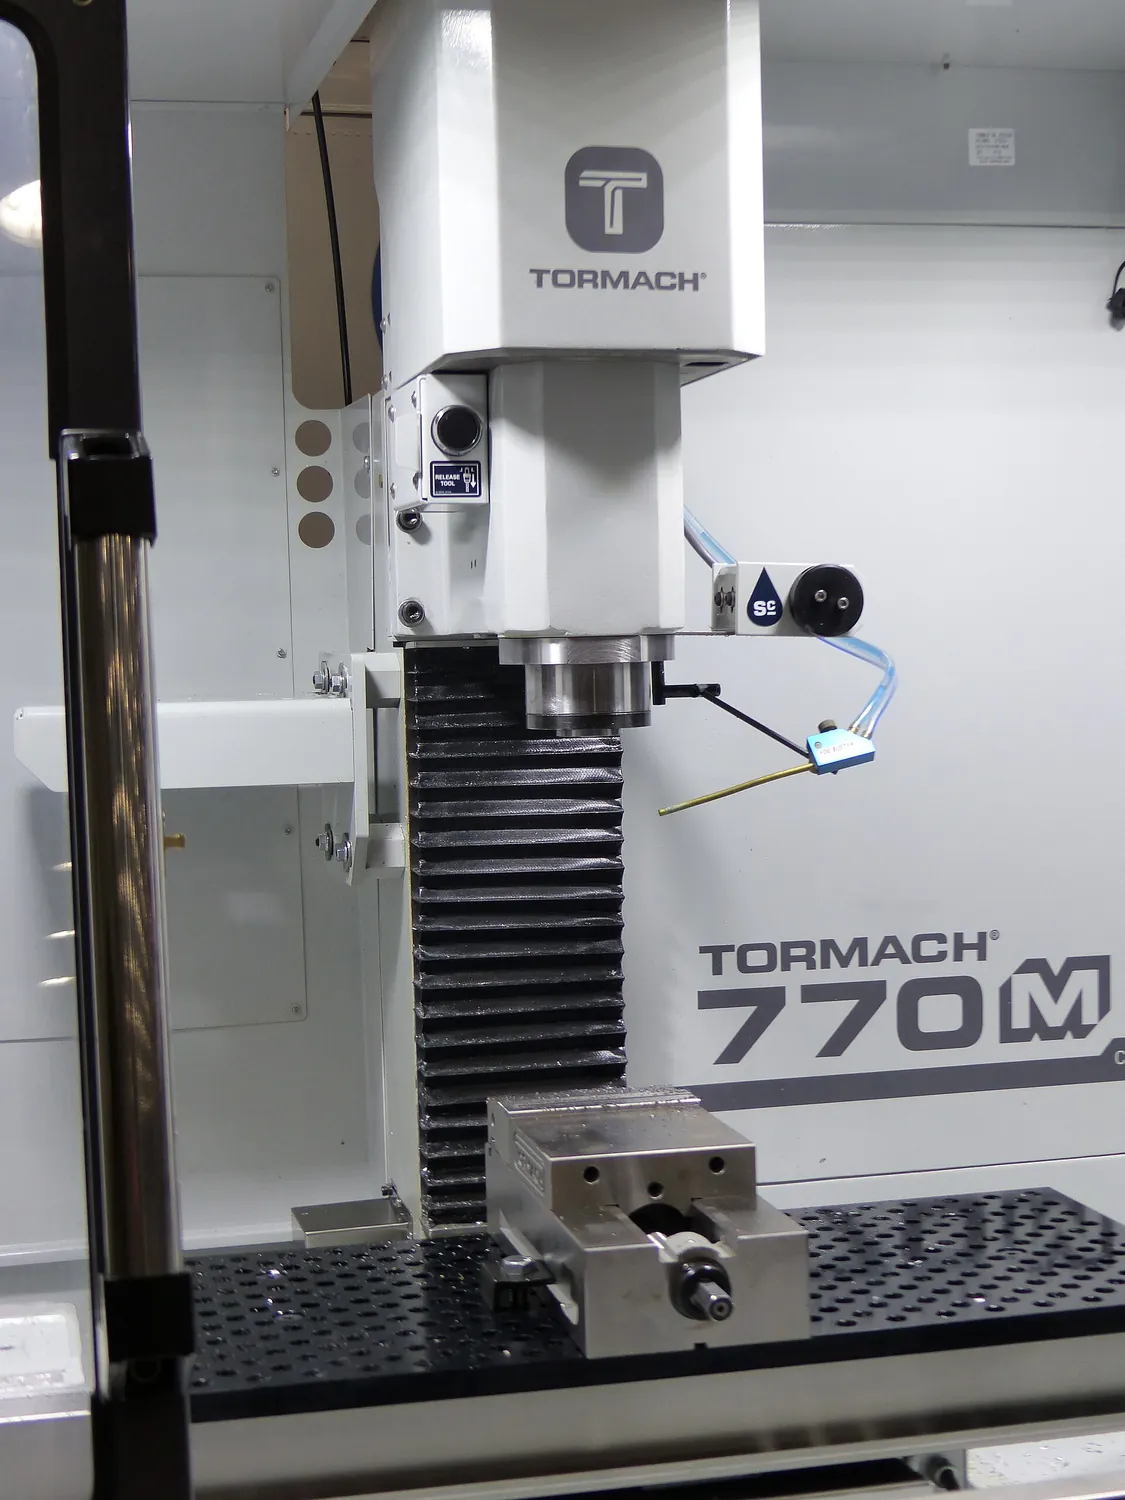 Wikimedia Commons・CNC Mill 1.jpg・CC BY-SA 4.0
01工法の三分類
工法は、材料を削る、変形させる、型に流し込むという違いから整理できます。初期費用、加工時間、実現できる形状はそれぞれ異なります。図面の要求で候補を絞り、生産数量で経済性を比べます。
| 分類 | 代表的な工法 | 初期投資 | 単価 | 適するロット |
|---|---|---|---|---|
| 切削(除去) | フライス、旋削、穴あけ、研削、放電 | 低(治具) | 高 | 1〜数千 |
| 塑性(変形) | プレス、曲げ、鍛造、絞り、圧延 | 高(金型) | きわめて低い | 数千以上 |
| 成形(充填) | 射出成形、ダイカスト、粉末冶金 | きわめて高い(金型) | きわめて低い | 数万 |
02切削加工の特徴
フライス、旋盤、穴あけ、研削はいずれも材料を除去する加工です。形状の自由度と寸法管理に強みがありますが、材料ロス、工具摩耗、加工時間が量産時の費用に効きます。
工程と精度の階段
| 工程 | 代表的な公差 | 代表的な Ra | 問うこと |
|---|---|---|---|
| 粗フライス/粗旋削 | ±0.2 mm | 6.3~12.5 | 取り代を残し、除去率を優先 |
| 仕上フライス/仕上旋削 | ±0.05 mm | 1.6~3.2 | 一般的なはめあい面の最終加工 |
| リーマ/中ぐり | IT7(±0.01 級) | 0.8~1.6 | 穴の精度と円筒度 |
| 平面研削/円筒研削 | IT5~IT6 | 0.2~0.8 | 硬材、熱処理後の最終加工 |
| ラッピング/ホーニング | IT4 以上 | 0.05~0.2 | シール面、ゲージ、シリンダボア |
5 軸と複合加工機
段取りを変えるたびに位置決め誤差が加わる可能性があります。複合機や多軸機で一度の固定にまとめれば、加工時間と位置精度の両面で有利な場合があります。ただし設備費との比較が必要です。
03塑性加工と型費
プレス、曲げ、鍛造、絞りは材料を主に変形させる工法です。型を用意すれば短いサイクルで作れますが、型費と設計上の制約があるため、生産数量が選択を左右します。
図面に出る板金の手がかり
- 板厚が一定。厚みの寸法は 1 つだけで、あとは外形と穴位置です。
- 曲げ線と曲げ R。R が小さすぎると割れます。目安は軟材で板厚の 1 倍、硬材で 2 倍以上。
- 展開寸法または展開図。展開長を支給する客先もあれば、自分で計算する場合もあります。
- 穴から曲げ線までの距離。近すぎる穴は曲げで変形します。一般に板厚の 2.5 倍+R 以上が必要です。
鍛造品の図面の特徴
鍛造品の図面には、素材形状と最終加工形状が併記されることがあります。抜き勾配、パーティングライン、加工代から、どの面を削り、どこで公差を確保するかを読みます。
04成形と肉厚
射出成形は樹脂で一般的で、金属粉末を用いる方式もあります。肉厚の均一さ、抜き勾配、リブ、ゲート、押出しピンの位置は、成形を前提とした設計の手がかりです。
| 設計項目 | 一般的な目安 | 守らないと |
|---|---|---|
| 肉厚 | 均一に、変化は 25% 以内 | ヒケ、へこみ、内部応力 |
| リブの厚み | 主肉厚の 50〜60% | リブ根元のヒケ |
| 抜き勾配 | 片側 0.5°〜2° | 離型時のかじり、白化 |
| 隅 R | 肉厚の 0.5 倍以上 | 応力集中、割れ |
| ゲート位置 | 厚い側から入れ、意匠面を避ける | ショートショット、フローマーク、ウェルドライン |
05コストを変える図面の指示
- 公差等級。普通公差(ISO 2768-m)と個別指示の IT7 は別の工法です。
- 表面粗さ。Ra 3.2 はフライス 1 パスで届き、Ra 0.4 はほぼ確実に研削が要ります。
- 幾何公差。位置度 Ø0.05 は、1 回の段取りで仕上げる必要を意味しうる。
- 材種。SUS304 は S45C より被削性が大きく劣り、道具寿命も工数も変わります。
- 熱処理。仕上げの前に置くか後に置くかで工順は組み直しになり、熱処理による変形分も取り代として図面に見込む必要があります。
- 表面処理。アルマイト、亜鉛めっき、黒染めはいずれも寸法を変えます。図面に「処理前」「処理後」のどちらで測るか書かれていなければ、受入で必ず揉めます。